0357 199 019

Trong quá trình gia công CNC rãnh Slatwall, chất lượng rãnh sau khi soi có thể bị ảnh hưởng bởi nhiều yếu tố như chất lượng tấm, tình trạng mũi soi, thông số lập trình, kinh nghiệm vận hành và quy trình kiểm tra gia công. Chỉ một sai lệch cũng có thể cả lô hàng phải làm lại từ đầu. Dưới đây là 4 lỗi khi soi rãnh mà RackVN thường lưu ý đối với các khách muốn tự gia công tấm.
Lỗi soi rãnh Slatwall trên MDF có thể xuất hiện ở mép cắt, độ sâu rãnh hoặc khi lắp thử nhôm T. Nếu chỉ nhìn bề mặt rồi cho chạy cả lô, xưởng có thể phát hiện sai lệch quá muộn, phải sửa nhiều tấm cùng lúc.
Bốn trường hợp dưới đây giúp xưởng nhận diện dấu hiệu, khoanh vùng nguyên nhân và xác định việc cần kiểm tra trước khi tiếp tục gia công. Với rãnh đã hỏng, cần đánh giá mẫu thực tế mới quyết định được có thể sửa hay phải thay tấm.
Các lỗi thường gặp khi soi rãnh Slatwall
Dấu hiệu dễ thấy là mép rãnh sứt, xơ hoặc đường cắt không còn gọn. Nguyên nhân có thể đến từ chất lượng phần thịt ván không tốt hoặc mũi soi bị mòn. Trước khi thay đổi chương trình gia công, nên đối chiếu chất lượng ván và tình trạng lưỡi cắt. Phần gỗ liên kết kém hoặc mũi đã mòn đều là những yếu tố cần kiểm tra ngay.
Hãy quan sát lỗi xuất hiện ở một vùng hay lặp lại trên nhiều đường rãnh. Ghi nhận này giúp người vận hành lựa chọn vị trí kiểm tra, nhưng chưa đủ để kết luận lỗi do ván hay do mũi. Khi máy đã dừng an toàn, kiểm tra mũi và mẫu ván bị mẻ.
Khi đường cắt bắt đầu xuất hiện dấu hiệu không còn sắc nét, cần kiểm tra lại mũi trước khi tiếp tục CNC số lượng lớn. Nếu phải thay mũi hoặc đổi vật liệu, hãy gia công lại mẫu để so sánh mép cắt trước khi chạy tiếp.
Với tấm đã sứt, cần phân biệt phần hỏng bề mặt với tổn thương ở vùng rãnh lắp nhôm và phụ kiện. Không nên mặc định che được vết mẻ là tấm đã đạt yêu cầu sử dụng.
Khi gãy mũi, việc cần làm trước tiên là dừng máy theo quy trình an toàn của xưởng. Không thay mũi rồi chạy lại ngay cùng thiết lập khi chưa làm rõ nguyên nhân. Trong nhiều trường hợp thường gặp, gãy mũi soi CNC có thể xảy ra khi chế độ gia công không phù hợp, trong đó một nguyên nhân cần kiểm tra lại là tốc độ tiến dao.
Người vận hành cần đối chiếu chế độ cắt với loại mũi, vật liệu và hướng dẫn sử dụng mũi. Vì mỗi mũi có những quy cách chạy khác nhau. Nếu thiết lập chưa phù hợp với mũi, vật liệu và điều kiện thực tế. Thì khi đó, mũi có thể phải chịu tải không phù hợp trong quá trình cắt.
Sau khi xử lý nguyên nhân và kiểm tra thiết bị, hãy chạy thử trên mẫu. Không áp dụng một tốc độ chung cho mọi máy hoặc mọi loại mũi. Nếu chưa chắc bộ dụng cụ đang dùng đúng hệ, có thể đối chiếu thêm cách chọn mũi soi phù hợp với nhôm T Slatwall.
Một lỗi rất đáng chú ý là rãnh chữ T sau khi CNC không phù hợp với cây nhôm T Slatwall dự kiến. Khi nhôm không vào được hoặc chưa về đúng vị trí, cần kiểm tra cả quy cách vật tư và kết quả gia công.
Sai hệ mũi, sai thông số lập trình hoặc thiết lập gốc tọa độ chưa đúng là những khả năng cần đối chiếu. Một lưu ý quan trọng là thông số mũi soi, kích thước rãnh và thông số cây nhôm T có liên quan đến nhau nhưng không phải là một.
Không thể kết luận chỉ từ hình ảnh bên ngoài và cũng không lấy kích thước riêng lẻ của cây nhôm để tự suy ra toàn bộ thông số gia công. Phần thông số lắp ghép được trình bày riêng trong bài kích thước rãnh Slatwall để nhôm T cài vừa.
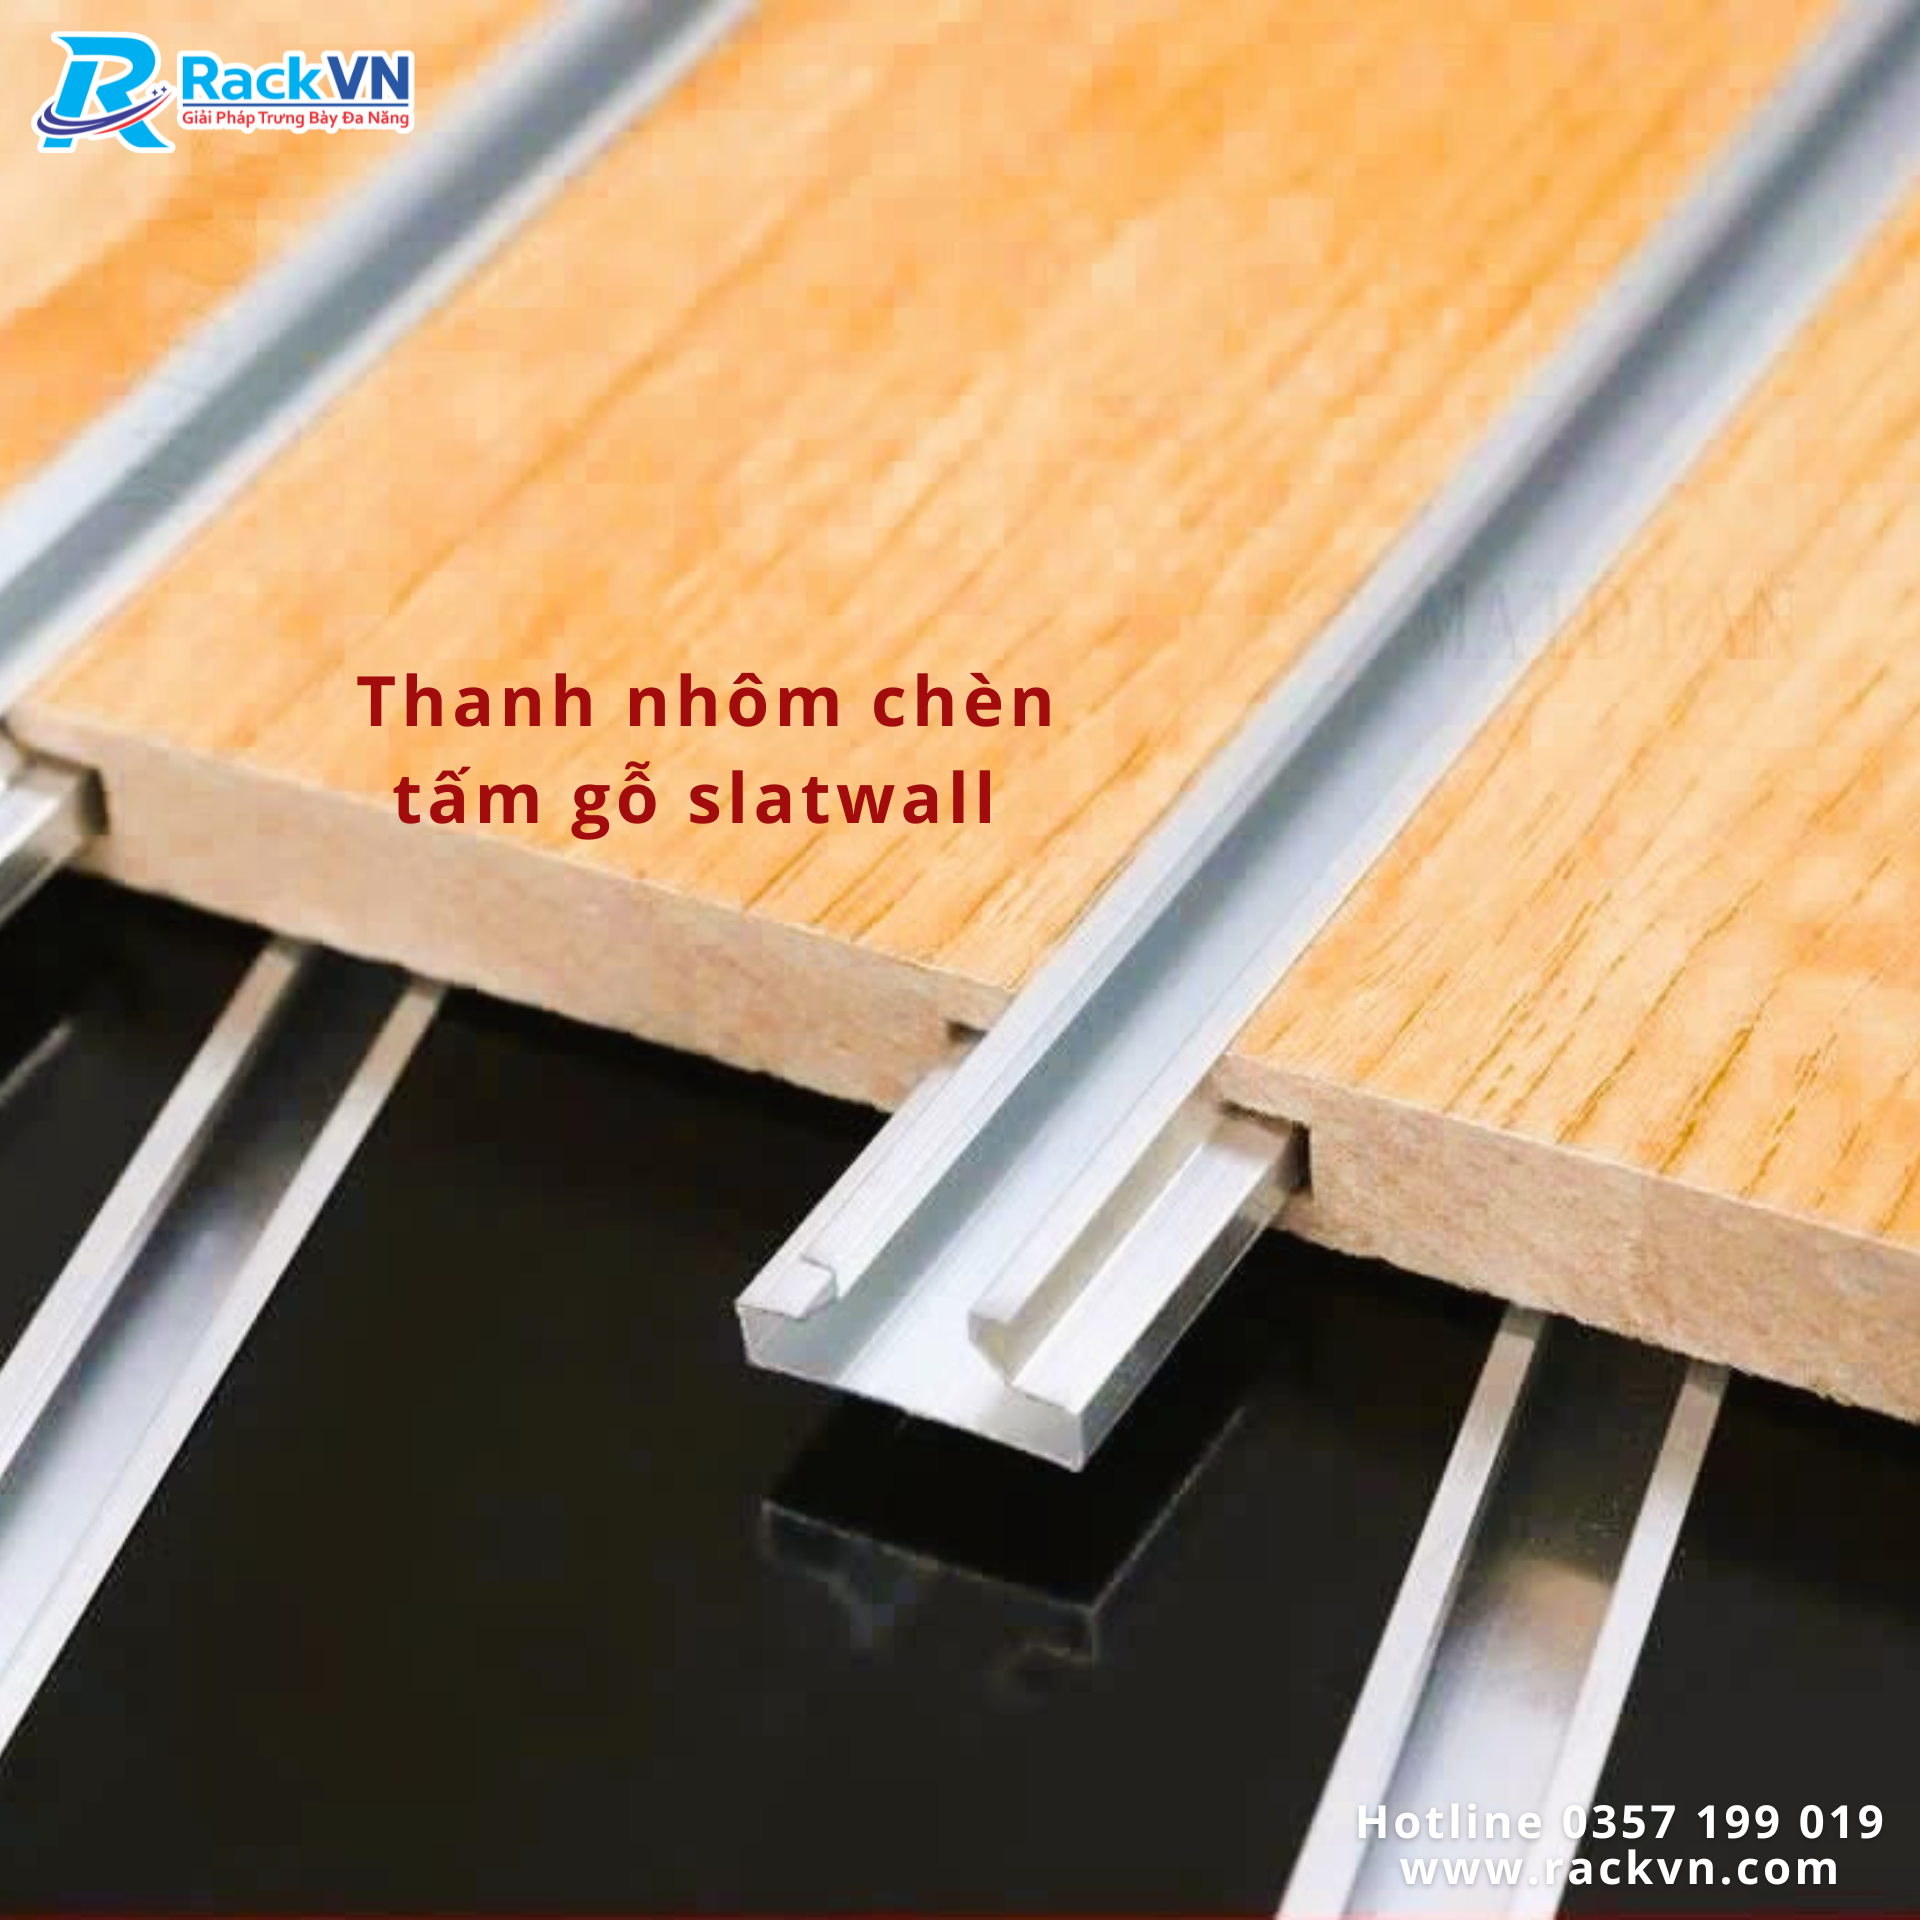
Chú ý kích thước nhôm và rãnh khi gia công
Một đường rãnh có đoạn nông, đoạn sâu cần được kiểm tra khác với trường hợp toàn bộ rãnh sai cùng một kích thước. Xưởng nên đo đối chiếu tại nhiều vị trí, thay vì chỉ kiểm tra ở đầu tấm.
Mặt bàn đặt tấm không phẳng, bị cong hoặc bản thân tấm bị cong hay không được giữ ổn định là những yếu tố cần xem xét. Khi bề mặt ván thay đổi cao độ trong quá trình soi, chiều sâu thực tế có thể không đồng đều.
Trước khi gia công lại, cần kiểm tra mặt bàn, độ phẳng tấm và phương án cố định phôi theo thiết bị đang sử dụng. Sau khi điều chỉnh, soi mẫu rồi kiểm tra lại các vị trí từng xuất hiện sai lệch.
Không nên tăng độ sâu toàn bộ đường chạy chỉ để xử lý một đoạn nông khi chưa biết nguyên nhân. Phần đã đúng có thể bị gia công quá mức so với bản vẽ.
Một mẫu sửa xong cần được đối chiếu với yêu cầu ban đầu. Xưởng có thể kiểm tra theo bốn điểm:
Mép rãnh: còn sứt, xơ hoặc dấu hiệu bất thường không.
Biên dạng: có phù hợp bản vẽ của hệ đang gia công không.
Độ đồng đều: các vị trí đầu, giữa và cuối rãnh có sai lệch không.
Lắp ghép: nhôm và móc treo phụ kiện dự kiến sử dụng có về đúng vị trí không.
Nếu lỗi vẫn xuất hiện, hãy lưu ảnh và kết quả kiểm tra trước khi điều chỉnh tiếp. Thay nhiều thông số cùng lúc có thể khiến xưởng khó xác định thay đổi nào đã giúp cải thiện kết quả.
Với xưởng cần rà lại khâu chuẩn bị, bài hướng dẫn soi rãnh tấm MDF làm Slatwall cung cấp thông tin tổng quan. Riêng việc xử lý lỗi nên bám vào dấu hiệu thực tế của từng mẫu.
Để làm tấm Slatwall, xưởng cần bộ vật tư phù hợp với nhau ngay từ đầu. RackVN cung cấp đồng bộ mũi soi Slatwall, cây nhôm T, móc treo và phụ kiện cài rãnh, giúp việc gia công và lắp ghép thuận tiện hơn, hạn chế chọn nhầm quy cách khi mua từng món riêng lẻ.
Với xưởng nội thất, RackVN hỗ trợ hệ nhôm, mũi soi và phụ kiện theo nhu cầu công trình. Hỗ trợ tư vấn cho các xưởng muốn chủ động gia công Slatwall.
Với chủ shop hoặc khách ở xa, bạn có thể thuê xưởng CNC tại địa phương gia công phần tấm, còn RackVN cung cấp bộ vật tư tương ứng và phối hợp trao đổi với đơn vị nhận làm. Cách này giúp chủ shop chủ động thi công tại nơi lắp đặt, đồng thời giữ sự thống nhất từ rãnh nhôm đến hệ phụ kiện trưng bày.
Hotline: 0357 199 019
Shopee: Sang DT - Móc treo phụ kiện
Website: www.rackvn.com
Fanpage: Rackvn - Móc treo phụ kiện thể thao
 Xưởng: Số 10 Nhi Bình 4, Nhi Bình, Hóc Môn, TP. HCM
 Văn phòng: 158/28/17 Phạm Văn Chiêu, P. 8, Gò Vấp, TP. HCM
 0357 199 019
 sangdt1010@gmail.com
 www.rackvn.com


0357199019


Hotline

 (0)


